
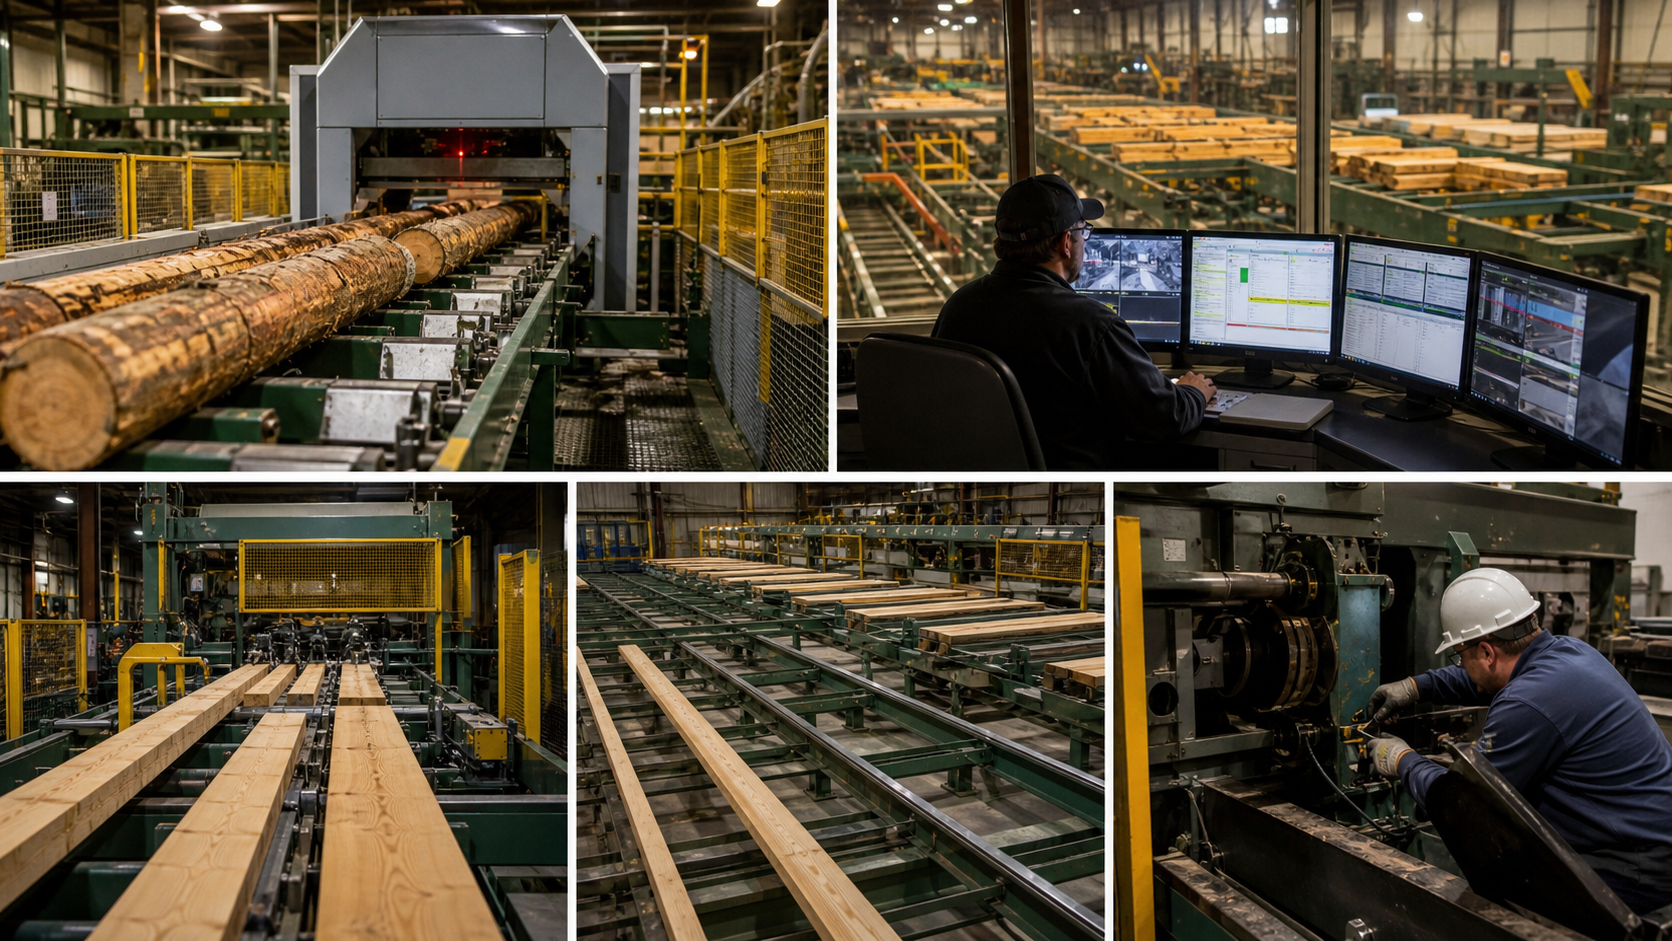
Resumo
- A tarefa crível da Timber Automation é o fluxo de madeira aceito: receber e movimentar toras irregulares, medi-las, tomar decisões de traçamento e serragem, manter o estado de controle alinhado entre centros de máquinas e classificar tábuas sem perder as evidências que tornaram cada decisão de corte racional.
- O caso comercial depende menos de se a Baxley, a LogPro e os ativos de otimização relacionados cobrem muitas estações da serraria, e mais de se uma serraria específica pode absorver tempo de parada, trabalho de calibração, retreinamento de operadores, exposição a peças de reposição, intertravamentos de segurança e risco de transferência sem abrir mão dos ganhos de rendimento e mão de obra esperados.
- As evidências públicas sustentam uma posição séria de equipamentos industriais em manuseio de toras, comercialização, aparelhos de refilar e cortar, classificadores, controles e sistemas adjacentes a otimizadores, mas não provam um resultado universal de disponibilidade, rendimento ou retorno entre espécies, mix de toras, controles legados e culturas de manutenção.
O verdadeiro teste é o fluxo aceito
A Timber Automation deve ser julgada como fornecedora de automação para serrarias, não como uma empresa genérica de robótica e nem como um produtor florestal. A pergunta útil é estreita e difícil: seus equipamentos e controles conseguem preservar o estado do material à medida que a madeira se move do pátio de toras para um fluxo de serraria onde cada escolha a jusante depende de uma medição a montante? Uma serraria não é uma linha de montagem organizada.
As toras chegam conicidade, curvatura, nós, condição da casca, variação de espécie, diferenças de umidade, superfícies congeladas, danos de manuseio e conhecimento incompleto sobre defeitos internos. Uma tábua ou bloco pode então ser dividido, refilado, aparado, deslocado, rejeitado, reintroduzido ou classificado enquanto o sistema de controle tenta coordenar aço, motores, esteiras, scanners, codificadores, serras, comportas, operadores e dispositivos de segurança.
É por isso que a abrangência sozinha não é um ponto de prova confiável. As famílias de produtos públicos da Timber Automation cobrem funções de pátio de madeira, manuseio de toras, comercializador, refiladeira, aparadeira, classificador, manuseio de materiais, controle de processo e adjacentes a otimização. As páginas da Baxley Equipment listam sistemas de refiladeiras transversais e lineares, aparadeiras de serraria e plaina, classificadores, formadores de pacotes, máquinas de serra curva e de serra de fita, esteiras de varredura, scanners de verificação, otimizadores e controles de processo.
As páginas da LogPro descrevem sistemas de guindastes, descascadores de tambor, singulação de toras e toras, comercializadores, esteiras de varredura, equipamentos de segurança e controles PLC. A aquisição em 2022 pela USNR também colocou a empresa dentro de uma plataforma maior de equipamentos de processamento de madeira. Esse é um limite significativo. Mostra um fornecedor orientado em torno da superfície mecânica e de controle da produção de madeira, não em torno de um único braço de robô ou de uma camada de software de armazém.
A parte difícil é que as serrarias não compram limites. Elas compram um resultado operacional. Um gerente de serraria quer mais madeira utilizável da mesma fibra, produtividade mais estável, menos pessoas em posições perigosas ou de baixo valor, recuperação mais rápida após um congestionamento, menos retrabalho, menos paradas não planejadas e um caminho mais claro para a manutenção. Um engenheiro de serraria quer desenhos, controles, sinais, lógica de segurança, suporte de comissionamento e interfaces que se encaixem na planta real, não em um diagrama de folheto.
Um líder de manutenção quer acesso a rolamentos, acionamentos, sensores, módulos de serra, cilindros, freios, codificadores, rotinas de calibração e peças de reposição. Um operador quer uma interface que torne a próxima decisão visível e recuperável quando a linha não está se comportando como em uma demonstração. O valor da Timber Automation tem que sobreviver a todos esses testes ao mesmo tempo.
O que a Timber Automation realmente automatiza
A evidência pública mais forte para a Timber Automation não é um único benchmark. É a forma da oferta. A Baxley veio de uma linhagem de máquinas para serrarias que incluía máquinas computadorizadas e otimização inicial de aparadeiras a laser. A LogPro veio de máquinas de pátio de toras e pátio de madeira. A formação da Timber Automation em 2017 combinou Baxley Equipment, Price LogPro e um ângulo de construção ou integração em uma única identidade de fornecedor. A VAB Solutions foi adicionada posteriormente para tecnologia de linha de madeira e capacidade de classificação ou otimização.
A USNR adquiriu a Timber Automation em 2022, descrevendo a empresa como fornecedora de equipamentos para serrarias e pátios de madeira com mais de 250 funcionários e mais de 200.000 pés quadrados de espaço de fabricação adicionados ao grupo maior. Esses fatos importam porque a tarefa aceita não é uma tarefa de software flutuando acima de uma serraria. É uma tarefa de equipamentos e controles incorporada no aço.
O lado LogPro é mais visível na frente do fluxo. Seu material público descreve guindastes de toras, equipamentos de segurança de desamarração, manuseio de toras, descascadores de tambor, esteiras de varredura em V, singulação de toras e sistemas de comercializadores. Um guindaste não é apenas um substituto de mão de obra. Ele muda como a madeira é descarregada, armazenada e medida no fluxo. Um singulador não é apenas uma esteira. Ele determina se a próxima estação de medição vê uma peça ou um aglomerado confuso. Uma esteira de varredura não é apenas transporte. É uma superfície de apresentação controlada para medição.
Um comercializador não é apenas um conjunto de serras. É onde uma tora se torna uma sequência de toras traçadas ou blocos atribuídos a caminhos de valor a jusante. Cada uma dessas estações cria ou destrói estado útil.
O lado Baxley é mais visível dentro da serraria e da plaina. Páginas públicas identificam refiladeiras, aparadeiras, conjuntos de serra curva, classificadores, sistemas de pacotes, scanners de verificação e controles de processo. Em uma refiladeira transversal ou linear, uma tábua ou flitch deve ser posicionada, escaneada ou de outra forma avaliada, e cortada de uma maneira que respeite largura, esquadria, objetivo de qualidade e manuseio a jusante. Em uma aparadeira, as decisões de comprimento precisam refletir defeitos, comprimentos de mercado e capacidade do classificador.
Em um classificador, uma tábua deve ser reconhecida bem o suficiente para cair na caixa ou fluxo de pacote correto. Em um contexto de serra curva ou de fita, a rigidez mecânica, o controle do rolo de alimentação, a ação do rolo de pressão, árvores, guias, lubrificação e velocidade importam tanto quanto qualquer objetivo de otimização.
O limite do produto é, portanto, híbrido. A Timber Automation não está simplesmente vendendo um otimizador, e não está simplesmente vendendo esteiras fabricadas. Seu caso mais forte é a integração de manuseio mecânico, superfícies de medição, painéis de controle, lógica PLC, controle de motor, estações de operador, recursos de segurança e experiência de comissionamento. Seu caso mais fraco seria qualquer alegação de que a existência desse catálogo produz automaticamente uma melhoria de rendimento.
Rendimento é o resultado de uma decisão válida tomada em medição válida, executada por máquinas disponíveis, sob condições que uma serraria pode manter.
Estado é o produto oculto
O fluxo de madeira aceito é um problema de preservação de estado. No início do fluxo, uma serraria tem uma tora física e uma questão econômica. O que é esta peça? O que ela pode se tornar? Quais defeitos ou dimensões importam? Qual caminho ela deve tomar? Qual corte criará o melhor valor recuperável sob o mix de mercado atual, configurações de máquina, necessidades de estoque e gargalos? Após a primeira decisão, o sistema deve lembrar o suficiente sobre a peça para tornar a próxima decisão coerente.
Essa memória pode ser dados literais em um sistema de controle, feedback de posição de acionamentos, dados de scanner, contexto inserido pelo operador, velocidade da linha, posição na fila, atribuição de caixa ou simplesmente a geometria controlada de como a peça é apresentada à próxima máquina.
É aqui que a automação de serraria difere de muitos fluxos de trabalho de software. O estado é parcialmente digital e parcialmente físico. Uma tábua mal colocada não espera educadamente por uma nova tentativa. Uma tora pode rolar, inclinar, quicar, fazer ponte, emperrar, girar, perder casca, rachar, arrastar detritos, esconder um defeito ou sair do envelope de apresentação ideal. Uma tábua pode chegar torta, alimentada em dobro, molhada, empenada, sobreposta ou fora das premissas do scanner. Um classificador pode se tornar o gargalo. Uma serra pode desviar ou exigir trabalho de guia. Um motor pode falhar. Um sensor pode estar sujo.
Um ajuste hidráulico ou mecânico pode mudar o comportamento sem alterar as premissas do otimizador. Um bom sistema de controle tem que ser projetado para este mundo imperfeito.
A descrição pública da LogPro sobre esteiras de varredura em V ilustra o ponto. A empresa descreve projetos construídos em torno da aplicação e do suprimento de fibra, com opções de corrente pesada ou esteira de palhetas, recursos de segurança ao redor de túneis de alimentação e skids, laterais altas, acionamentos codificados, rodas dentadas ou polias superdimensionadas, tensionamento consciente do desgaste e velocidades que variam por tamanho de tora e aplicação. Esses não são detalhes decorativos. Eles reconhecem que a qualidade da medição depende do movimento controlado.
Se uma esteira não consegue apresentar toras de forma consistente, o scanner ou otimizador a jusante já está comprometido. Se o transporte desgasta rapidamente ou cria engripamentos, o valor da camada de medição é consumido pelo tempo de parada.
O sistema comercializador é ainda mais explícito. A LogPro descreve comercializadores Gen III e Gen IV, posicionamento elétrico, medição redundante, portões de segurança, braços de serra balanceados, freios, alta velocidade de linha e posicionamento consistente da serra. Ela também afirma reduções de taxa de produção e consumo de energia para gerações específicas do sistema.
Essas alegações não devem ser generalizadas em um resultado de retorno para toda serraria, mas elas identificam o ponto de pressão da engenharia: a precisão do traçamento e a produtividade dependem de posicionamento, controle de acionamento, atuação da serra, comportamento de segurança e da capacidade de mudar decisões de corte sem reconstruir a linha.
Dentro da serraria, os sistemas de refiladeira e aparadeira da Baxley levantam a mesma questão de estado. Um sistema de refiladeira linear inclui componentes como otimizador de refiladeira linear, esteira de varredura, mesa de alimentação, correntes de carga, serras de corte transversal, coletores de saída, decks de sequência e desembaraçadores. Um sistema de refiladeira transversal inclui retornos de tábua, serras, sistemas de verificação e peças de otimizador. Uma página de serra de fita curva lista estruturas pesadas, rolos de pressão, motores de serviço vetorial, VFDs, potência de árvore, sistemas de guia e dependências de lubrificação.
Esses são os detalhes físicos que decidem se um caminho de corte teórico se torna um fluxo repetível.
Qualidade de medição não é opcional
A questão técnica central da Timber Automation é se ela pode preservar o estado do material e a coordenação do equipamento quando toras irregulares, decisões de serragem e classificação a jusante interagem. A qualidade da medição é a primeira condição. O material público da literatura mais ampla de tecnologia de serrarias é consistente neste ponto. Sistemas de otimização usam coleta de dados, entrada de laser ou scanner e computação para determinar melhores faces de abertura, escolhas de traçamento, decisões de refilagem ou corte.
Pesquisas sobre otimização de serragem 3D de toras mostraram que modelagem e programação dinâmica podem melhorar o valor da madeira em condições de estudo. A pesquisa de classificação por visão computacional divide a tarefa em imagem, reconhecimento de defeitos, manuseio de materiais, computação e controle. Isso não prova os resultados específicos da Timber Automation. Mostra por que a superfície de medição e manuseio do fornecedor é central.
Uma medição ruim não cria apenas um relatório ruim. Pode criar um corte ruim. Se um scanner perde a curvatura, lê mal uma superfície com casca, vê a orientação errada, opera com calibração desatualizada ou recebe uma peça fora de sua geometria de apresentação esperada, o otimizador pode recomendar um corte que parece matematicamente razoável e economicamente errado. Se um pátio de toras ou comercializador a montante perde a identidade entre peça medida e peça física, a máquina a jusante pode agir com base no estado errado.
Se um scanner de verificação encontra uma incompatibilidade após uma refiladeira, a serraria ainda precisa de um caminho de recuperação. A automação só é valiosa se essas exceções são visíveis, limitadas e recuperáveis.
É por isso que a transferência específica da serraria é importante. Um novo sistema pode ser mecanicamente capaz e ainda assim ter desempenho inferior se o mix de fibras, espécie, comprimento da tora, distribuição de diâmetro, comprimentos de mercado, regras de qualidade, plano de classificação a jusante ou rotinas do operador não corresponderem às premissas usadas no comissionamento. As próprias páginas da LogPro usam repetidamente linguagem como projetado sob medida, aplicação específica e suprimento de fibra. Isso não é apenas conforto de marketing. É uma admissão de que não existe um fluxo de entrada universal de serraria.
O mesmo conceito de guindaste, esteira de varredura ou comercializador tem risco diferente em uma serraria que lida com toras de comprimento total, madeira curta, espécies mistas, toras pequenas, toras congeladas, madeira para celulose, toras de cavacos, toras de serraria especiais ou candidatas a lâmina.
A instalação mais crível da Timber Automation é, portanto, não a mais ampla. É aquela onde o fornecedor e a serraria concordam sobre qual estado deve ser mantido, qual estado pode ser descartado, como as exceções são roteadas, quais decisões são otimizadas, quais decisões permanecem com os operadores, como a calibração é verificada e o que acontece quando a linha reinicia após uma parada. Se esses acordos são vagos, a serraria pode acabar com máquinas de ponta e baixa confiança.
Decisões do otimizador precisam de contexto econômico
Otimizadores não otimizam no abstrato. Eles otimizam contra um modelo. O modelo pode incluir dimensões, premissas de qualidade, preços de produto, prioridades de corte, regras de corte, limites de esquadria, restrições de secagem ou plaina, pedidos de clientes, disponibilidade de caixas e realidades de velocidade de linha. Um sistema pode maximizar um objetivo enquanto cria problemas em outra parte da serraria. Mais produtividade no comercializador pode sobrecarregar um descascador, refiladeira, aparadeira, classificador ou empilhador. Uma decisão de corte que melhora o valor teórico pode aumentar a complexidade do manuseio a jusante.
Um plano de classificador pode parecer eficiente até que uma caixa enche e cria uma desaceleração em cascata.
Para a Timber Automation, a promessa comercial é mais forte quando o sistema reduz a exposição de mão de obra e aumenta a recuperação sem simplesmente transferir o custo para a manutenção ou congestionamento a jusante. As alegações públicas da LogPro em torno de guindastes focam em redução de custo de combustível, mão de obra, quebra de fibra e manutenção do pátio. Suas alegações de comercializador focam em taxas de peças, precisão de posicionamento, atuação elétrica e redução de energia em comparação com gerações anteriores.
As famílias de produtos Baxley apontam para decisões de refiladeira, aparadeira e classificador que podem afetar a recuperação e a mão de obra. Esses são direcionadores de valor plausíveis, mas cada um precisa de uma linha de base específica da serraria.
A linha de base deve incluir o estado atual do manuseio manual, idade do equipamento existente, velocidade da linha de serra, tempo de parada histórico, padrão de pessoal, exposição a lesões, recuperação por produto, perda de aparas, taxa de classificação incorreta, valor médio da tábua, custo de fibra, consumo de energia, mão de obra de manutenção, disponibilidade de peças de reposição e custo de parada planejada. Sem essa linha de base, "automação" se torna uma palavra para gasto de capital em vez de um método de melhoria.
Com essa linha de base, um projeto de automação da Timber Automation pode ser julgado se fecha uma lacuna operacional definida.
O erro mais perigoso é tratar uma taxa ou recurso publicado como prova de retorno. Um comercializador capaz de altas taxas de peças não cria valor se o resto da serraria não pode aceitar a saída ou se o fluxo de fibra raramente suporta essa taxa. Um acionamento elétrico que reduz o consumo de energia em comparação com uma geração anterior ainda precisa ser pesado contra capex, instalação, integração de controles e habilidades de manutenção. Um scanner de verificação pode melhorar o controle apenas se a serraria usar sua saída para ajustar o comportamento do processo.
Um classificador pode reduzir o manuseio manual apenas se a identificação a montante e a lógica de pacote a jusante forem confiáveis.
A melhor pergunta não é "Quão rápido a máquina pode funcionar?" É "Na meta real de recuperação da serraria, mix de toras e padrão de pessoal, quanta saída boa toda a linha pode sustentar após a inclusão de manutenção, calibração e eventos de reinicialização?"
Recuperação de paradas separa equipamento de automação
Um fornecedor de automação de serraria ganha confiança durante as paradas. A operação normal é importante, mas a recuperação anormal determina o custo real de propriedade. Os modos de falha pública para este tipo de sistema são fáceis de imaginar porque estão enraizados no próprio fluxo: medição ruim de tora, incompatibilidade do otimizador, engripamento mecânico, desvio de calibração do scanner, falha de PLC, reinicialização insegura, gargalo a jusante, atraso de manutenção e déficit de rendimento. Essas não são falhas exóticas. São realidades industriais comuns.
Engripamentos mecânicos são especialmente custosos porque o material é pesado, irregular e às vezes perigoso. Uma tora engripada, tábua pendurada, alimentação dupla, ejetor com falha ou caixa de classificador presa pode criar perda de tempo e exposição à segurança. O equipamento deve deixar claro onde a peça está, que energia permanece no sistema, quais proteções ou portões estão abertos, quais acionamentos estão desabilitados e como a linha pode ser desobstruída.
As regras de serraria da OSHA e as orientações de segurança destacam os perigos em torno do descarregamento de toras, equipamentos móveis, empilhadores, intertravamentos, proteções, passarelas, pilhas instáveis e zonas de máquinas perigosas. A ênfase da LogPro em racks de desamarração, portões de segurança, braços de serra balanceados e sistemas de freio se encaixa neste ambiente. Ainda assim, descrições públicas de recursos não provam um resultado de segurança específico instalado.
Falhas de PLC e falhas de movimento criam um fardo diferente. Uma serraria pode manter uma linha de serra viva por décadas, adicionando novos scanners, substituindo acionamentos, trocando PLCs, atualizando IHMs, mantendo motores legados e integrando sistemas de terceiros. Exemplos industriais públicos de serrarias mostram que controladores de movimento obsoletos podem ser substituídos mantendo PLCs existentes, mas que tal trabalho é um projeto de engenharia real, não uma atualização de software casual. Para um comprador da Timber Automation, o risco não é simplesmente se o novo sistema funciona no primeiro dia.
É se a serraria pode mantê-lo no sétimo ano, encontrar componentes compatíveis, obter suporte de serviço, entender a lógica e evitar que um único dispositivo obsoleto se torne um gargalo para toda a linha.
A lógica de reinicialização merece atenção especial. Após uma parada, o sistema pode não saber mais o estado exato de cada peça a menos que tenha sido projetado para recuperar esse estado. Uma tora pode estar entre scanners. Uma tábua pode estar entre um ponto de decisão e uma serra. Uma caixa pode conter uma sequência parcial. Um módulo de serra pode ter se movido para uma posição segura. Se o processo de reinicialização depende de conhecimento tribal em vez de controles claros, a serraria trocou trabalho manual por um tipo diferente de vulnerabilidade. A melhor automação não elimina o julgamento do operador.
Ela dá aos operadores uma maneira controlada de aplicar julgamento quando o estado da máquina está bagunçado.
Integração é onde a compra se torna real
O histórico público da Timber Automation aponta para uma empresa construída a partir de ativos industriais complementares. Isso é uma força, mas também sinaliza por que a integração é a verdadeira compra. Uma serraria não instala "Timber Automation" como um único objeto. Ela instala fundações, aço, esteiras, acionamentos, scanners, painéis de controle, gabinetes, estações de operador, sistemas de segurança, parâmetros de software, receitas, links de rede, tags de historiador, alarmes e acesso mecânico. Também muda as rotinas de trabalho para operadores, eletricistas, mecânicos, pessoal de arquivo, supervisores e planejadores.
O fardo da integração pode ser maior em projetos de reforma do que em projetos greenfield. Serrarias existentes têm restrições de espaço, fundações antigas, gargalos conhecidos, modificações não documentadas, equipamentos de fornecedores mistos, práticas de segurança locais e uma necessidade financeira de limitar o tempo de parada. Um novo guindaste ou comercializador pode exigir trabalho civil, serviço elétrico, mapeamento de controles e mudanças no fluxo de caminhões. Uma refiladeira linear pode exigir mudanças na apresentação da alimentação, fluxo do operador e manuseio a jusante.
Um classificador ou sistema de pacotes pode forçar decisões sobre lógica de caixa, mix de produtos e retrabalho. Uma atualização de controle de processo pode expor o ponto fraco em um centro de controle de motor antigo ou rede.
É aqui que o suporte de fonte única pode ser valioso. A LogPro declara que projeta, fabrica e presta serviços de tecnologias de controle, e que soluções mecânicas com controles integrados dão aos clientes uma única responsabilidade de suporte. Essa é uma proposta de valor coerente. Quando o fornecedor mecânico e o fornecedor de controles estão desconectados, a resolução de falhas pode se tornar uma disputa sobre se um problema é aço, sensores, lógica, configurações, acionamentos, operadores ou material. Um fornecedor combinado pode reduzir essa ambiguidade. Mas também aumenta a dependência desse fornecedor.
A serraria deve saber quais peças são padrão, qual lógica é documentada, quais configurações são específicas da serraria, qual suporte é remoto, qual suporte requer viagem e o que acontece se a capacidade de serviço estiver apertada.
O treinamento é parte da integração, não um pensamento posterior. A automação muda o perfil de habilidades. Uma equipe manual pode saber como compensar a variação da fibra por visão e hábito. Uma linha mais automatizada pede que menos pessoas supervisionem mais estado. Isso pode reduzir o custo de mão de obra e a exposição à segurança, mas aumenta o custo do mal-entendido. Os operadores precisam saber quando confiar no otimizador, quando intervir, como limpar falhas, como reconhecer desvio de calibração, como lidar com material fora de especificação e como comunicar padrões de falha à manutenção.
As equipes de manutenção precisam de desenhos, acesso a diagnóstico, listas de peças de reposição e visibilidade suficiente da lógica de controle para evitar tratar toda falha como uma chamada ao fornecedor.
O caso da mão de obra é real, mas não simples
A automação de serrarias é frequentemente vendida contra a escassez de mão de obra e a exposição à segurança. Esse caso é real. O trabalho em serraria inclui manuseio perigoso de materiais, classificação repetitiva, tarefas ritmadas por máquinas, exposição a serras, toras em movimento, madeira caindo, poeira, ruído e equipamentos pesados. Os materiais da OSHA para serrarias enfatizam que o equipamento e o material criam perigos sérios, e a pesquisa de lesões em produtos de madeira há muito trata trabalho ritmado por máquina, treinamento, bloqueio e proteção como preocupações importantes.
Mover trabalhadores para longe do manuseio de alto risco e decisões manuais repetitivas pode ser um objetivo legítimo.
Mas a economia de mão de obra pode ser superestimada. A automação não remove o trabalho da serraria; ela realoca o trabalho. O manuseio manual pode se tornar supervisão, calibração, solução de problemas, manutenção preventiva, revisão de dados, planejamento de classificador e gestão de peças de reposição. Um guindaste pode reduzir os movimentos do carregador, mas requer competência do operador, inspeção e manutenção. Um comercializador pode reduzir decisões manuais de traçamento, mas requer confiança na medição e manutenção do posicionamento da serra.
Um otimizador pode reduzir a variabilidade de decisão, mas requer regras, preços, configuração e validação periódica. Um classificador pode reduzir a empilhamento manual, mas aumenta o custo de identificação incorreta e falhas mecânicas.
O caso correto da mão de obra não é, portanto, "menos pessoas". É "trabalho diferente com menor risco e maior valor". Um sistema da Timber Automation é comercialmente atraente quando remove trabalhadores de posições perigosas ou de baixa alavancagem, permite que pessoas experientes supervisionem mais fluxo, dá às equipes de manutenção melhor acesso e melhora a consistência o suficiente para que a equipe possa ser planejada em vez de improvisada. É fraco quando cria um pequeno grupo de especialistas sobrecarregados que se tornam as únicas pessoas capazes de reiniciar a linha.
O suporte local é importante porque as serrarias não estão localizadas apenas em mercados profundos de mão de obra de automação. Uma serraria em uma região madeireira pode ter forte conhecimento de mecânica e profundidade limitada de controles. Outra pode ter uma equipe de engenharia corporativa e um banco de manutenção local enxuto. Um fornecedor com suporte no Arkansas, Geórgia e, por meio da propriedade, USNR mais amplo pode estar melhor posicionado do que um fornecedor de nicho distante, mas as alegações de suporte ainda devem ser testadas.
O comprador deve perguntar quem atende chamadas de peças após o expediente, quem pode viajar, com que rapidez as peças críticas podem se mover, quais plataformas de controle são suportadas e se a serraria pode manter conhecimento suficiente no local.
A economia unitária depende de perdas evitadas
A economia dos sistemas da Timber Automation deve ser enquadrada em torno de perdas evitadas e valor recuperado, não apenas capacidade bruta. Os benefícios óbvios são melhoria de rendimento, produtividade, redução de mão de obra, redução de energia, menor quebra de fibra, menos retrabalho, trabalho mais seguro e classificação mais consistente. Os custos óbvios são capex, engenharia, trabalho civil, trabalho elétrico, tempo de parada, comissionamento, treinamento, manutenção, peças de reposição, contratos de serviço, mão de obra de calibração, perda de produção durante a aceleração e o risco de que o gargalo real esteja em outro lugar.
O custo da fibra torna o cálculo mais agudo. Se as toras brutas são caras ou variáveis, o valor de melhor medição e decisões de corte aumenta. Se a serraria está processando material de baixa margem, a tolerância para tempo de parada diminui. Trabalhos do USDA sobre classificação e comercialização de toras descrevem como a classificação, o traçamento e a alocação podem ajudar a combinar toras com usos de maior valor e reduzir o processamento marginal. Esse princípio apoia a lógica de melhor automação de pátio de toras e comercializador. Não garante que qualquer instalação de um único fornecedor crie um retorno positivo.
A serraria ainda tem que conectar o mix de toras, a demanda do mercado e a capacidade do equipamento.
O primeiro risco econômico é comprar demais. Uma serraria pode comprar um sistema de alta capacidade quando a restrição é a secagem a jusante, plainagem, capacidade do classificador, pessoal, suprimento de toras ou mix de vendas. Nesse caso, o novo equipamento pode operar abaixo de seu envelope projetado e ainda exigir manutenção total. O segundo risco é a subintegração. Uma serraria pode comprar um centro de máquina forte, mas não modernizar os controles, lógica de segurança ou manuseio a jusante necessários para capturar o benefício. O terceiro risco é o retorno baseado em matemática de melhor caso.
Se o caso de negócios assume disponibilidade ideal, calibração perfeita, economia de mão de obra permanente e sem perdas de aceleração, é provavelmente frágil.
A questão comercial no slot é se os ganhos de rendimento, produtividade e mão de obra excedem o capex, tempo de parada, integração, treinamento do operador, manutenção e risco de peças de reposição. A resposta pode ser sim na serraria certa, mas o registro público não sustenta um sim universal. A vantagem mais crível da Timber Automation é que ela pode tocar o suficiente do caminho do material para reduzir o risco de interface. Seu desafio comercial é que tocar o suficiente do caminho do material também torna os projetos maiores, mais específicos do local e mais dependentes da execução.
Limites de produto e resultado do cliente
As evidências públicas de clientes devem ser lidas com cuidado. O site da LogPro inclui comentários de clientes, incluindo uma declaração do proprietário da Mt. Hood Forest Products de que as expectativas foram superadas em relação à recuperação e lucratividade. Isso é útil como um sinal de que pelo menos alguns clientes perceberam valor real. Não é um benchmark controlado, e não deve ser transformado em um número geral de rendimento.
A nota de saída da Blue Sage descreve a Timber Automation como atendendo clientes blue-chip e serrarias independentes com equipamentos e sistemas de controle projetados sob medida para maximizar o rendimento e reduzir os custos de mão de obra. Novamente, isso apoia o posicionamento de mercado, não um resultado medido em todas as instalações.
O comunicado de aquisição da USNR também é um marcador de limite. A USNR destacou especificamente a linha LogPro de equipamentos de pátio de toras, otimização Baxley, refiladeiras e equipamentos de processamento de madeira, e soluções de otimização e classificação VAB. Isso confirma que o comprador viu valor complementar de equipamentos e tecnologia. Não significa que todos os produtos são internamente unificados, igualmente atuais ou intercambiáveis após a aquisição.
Uma serraria deve tratar o portfólio combinado como uma oportunidade para suporte e integração mais amplos, enquanto ainda pergunta qual geração específica de produto, plataforma de controle e caminho de serviço está sendo proposta.
A dimensão VAB é importante porque a classificação e otimização de madeira são áreas tentadoras para alegações infladas. A visão computacional pode ser poderosa, mas o reconhecimento de defeitos, condição da superfície, variação de espécie e regras de qualidade são difíceis. Pesquisas mais antigas sobre classificação automática de madeira dura separam explicitamente o sistema de visão, identificação de defeitos, programa de classificação, manuseio de materiais e controle. Essa separação permanece útil. Um otimizador de classificação não são apenas câmeras.
É iluminação, apresentação, processamento de imagem, lógica de defeito, regras de qualidade, contexto de umidade ou outro sensor, revisão do operador, leitura de marca, lógica de corte e feedback para a linha. O histórico de propriedade da Timber Automation lhe dá exposição a essa categoria de tecnologia, mas as evidências públicas não provam todas as alegações de classificação que um comprador pode querer.
O limite do produto também deve separar a automação de serraria das operações florestais. A Timber Automation não está sendo avaliada como contratada de exploração madeireira, proprietária de terras florestais, produtora de madeira ou formadora de mercado para preços de madeira. Ela pode influenciar como as toras e tábuas são manuseadas após a chegada à serraria. Ela não pode remover a volatilidade do mercado de fibra, variação de espécie, restrições de transporte ou mudanças na demanda do cliente.
Esse limite é importante porque muitas decepções com automação começam quando uma serraria espera que um fornecedor de máquinas resolva um problema de compras ou mercado.
Substitutos realistas
Os substitutos para a Timber Automation não se limitam a outro fornecedor de equipamentos de serraria de linha completa. Uma serraria pode escolher o portfólio nativo mais amplo da USNR após a aquisição, outros fornecedores de equipamentos de processamento de madeira, especialistas em varredura e otimização, integradores de controles locais, engenharia interna, reformas de equipamentos usados, reformas em etapas, disciplina de processo manual ou uma atualização de máquina única mais restrita.
Em alguns casos, o substituto não é a máquina de um concorrente, mas um melhor programa de manutenção, reconfiguração de classificador, regras de corte revisadas, melhor aquisição de toras ou treinamento.
Substitutos especialistas podem ser atraentes quando a serraria tem um gargalo claro. Se o problema é uma falha de controle de movimento legado, um integrador de controles e fornecedor de acionamento pode resolvê-lo mais rápido do que uma grande substituição de equipamento. Se o problema é calibração de scanner ou precisão de classificação, um fornecedor focado de scanner ou otimizador pode ser a escolha correta. Se o problema é segurança no pátio de toras, uma atualização de rack de desamarração ou guindaste pode ser suficiente.
Se o problema é congestionamento do classificador a jusante, aumentar a velocidade do comercializador pode piorar a serraria. A abrangência da Timber Automation é mais valiosa quando o problema cruza limites de máquinas.
A engenharia interna também pode ser um substituto, especialmente em grandes grupos de madeira com equipes de controle experientes. Esses operadores podem comprar componentes e lidar com a integração eles mesmos, preservando o conhecimento interno e reduzindo a dependência de fornecedores. O risco é que as equipes internas subestimem o projeto mecânico, a conformidade de segurança, a carga de comissionamento ou o suporte de longo prazo. Serrarias independentes menores podem preferir um pacote de fornecedor porque não podem arcar com esse fardo de engenharia sozinhas. A escolha certa depende do banco técnico real da serraria.
Equipamentos usados e reformas são outra opção realista. Muitas serrarias mantêm máquinas mais antigas em funcionamento porque fundações, equipes e conhecimento de peças já estão em vigor. Uma reforma pode ser economicamente superior quando a linha atual é compreendida e o gargalo é específico. Mas as reformas podem preservar limitações estruturais: má apresentação para scanners, arquitetura de segurança fraca, visibilidade limitada de dados, controles desatualizados ou problemas de acesso mecânico. A Timber Automation tem que vencer não apenas novos concorrentes, mas a inércia do equipamento conhecido.
O que um comprador deve exigir
Um comprador disciplinado deve fazer a Timber Automation provar o fluxo antes de aprovar o gasto. A primeira exigência é um mapa de estado do material. Para cada ponto crítico na linha, o que o sistema sabe sobre a tora, bloco ou tábua? Como esse conhecimento foi criado? Como é mantido sincronizado com a peça física? O que acontece se a peça é atrasada, rejeitada, removida manualmente, reintroduzida ou mal apresentada? Quais decisões são automáticas, quais são confirmadas pelo operador e quais são ignoradas quando o sistema está em modo de recuperação?
A segunda exigência é um modelo de gargalo e exceção. Qual taxa de linha é esperada sob o mix real de fibra da serraria? O que acontece com toras superdimensionadas, toras subdimensionadas, curvatura, alimentação dupla, problemas de casca, material congelado, tábuas quebradas, caixas cheias, trocas de guia de serra, limpeza de sensor, falhas de PLC e paradas de emergência? Quanto tempo devem levar as rotinas comuns de recuperação? Quais falhas a serraria pode resolver sem um fornecedor? Quais falhas exigem suporte remoto ou no local? Quais peças de reposição devem ser mantidas localmente?
A terceira exigência é um plano de evidências. Antes da instalação, a serraria deve definir a linha de base de rendimento, perda de aparas, tempo de parada, horas de mão de obra, exposição a lesões, uso de energia, taxa de classificação incorreta e horas de manutenção. Após a instalação, deve medir os mesmos itens por um período longo o suficiente para incluir dias ruins comuns. Esta é a única maneira honesta de separar o valor real da automação da novidade, sazonalidade e variação da fibra. Alegações públicas não são um substituto para evidências no nível da serraria.
A quarta exigência é um caminho de saída e atualização. Quais plataformas de controle são usadas? Os programas são documentados? Os desenhos estão completos? Os sensores e acionamentos críticos são peças padrão? A serraria pode acessar alarmes e dados históricos? O que acontece quando um scanner, controlador, acionamento ou IHM atinge o fim da vida útil? Como o sistema se integra com futuras mudanças na serraria? O contexto de propriedade maior da Timber Automation pode ajudar com o suporte, mas os compradores não devem tratar o tamanho como substituto para documentação.
Conclusão
O caso crível da Timber Automation é que a automação de serraria é um problema de controle incorporado e a empresa tem ativos reais em todo o fluxo incorporado. As evidências da LogPro em pátio de toras, guindaste, descascamento, esteira de varredura, comercializador e controle PLC abordam a primeira metade da jornada do material. As evidências da Baxley em refiladeira, aparadeira, classificador, serra curva, verificação e controle de processo abordam o lado da serraria e da plaina. O contexto VAB e USNR adiciona otimização e relevância de plataforma mais ampla.
Esta é uma posição séria na automação de processamento de madeira na América do Norte.
A ressalva é igualmente importante. O registro público suporta capacidade e relevância de produto, não uma conclusão universal de desempenho. O valor da Timber Automation é decidido nos pontos de transferência: tora para scanner, scanner para otimizador, otimizador para serra, serra para manuseio a jusante, aparadeira para classificador, classificador para pacote, operador para manutenção e engenheiro de serraria para fornecedor. Se essas transferências preservam o estado, expõem exceções e permanecem sustentáveis, a empresa pode justificar o capex melhorando a recuperação, produtividade, segurança e alavancagem de mão de obra.
Se essas transferências são vagas, a serraria pode simplesmente comprar uma maneira mais complexa de parar.
A melhor leitura é, portanto, condicional. A Timber Automation é uma forte candidata quando uma serraria precisa de equipamentos e controles coordenados em todo um fluxo de madeira aceito, tem a disciplina de manutenção para possuir o sistema após o comissionamento e pode provar o retorno contra uma linha de base medida. É um ajuste mais fraco quando o comprador quer uma cura genérica de automação, carece de suporte de controles, não pode tolerar risco de parada ou não identificou se o verdadeiro gargalo é medição, manuseio, capacidade de serra, classificação, mão de obra, manutenção ou suprimento de fibra.
Em serrarias, a automação não vence porque parece completa. Ela vence porque cada peça irregular de madeira permanece conhecida, controlada e recuperável por tempo suficiente para se tornar o produto certo.