
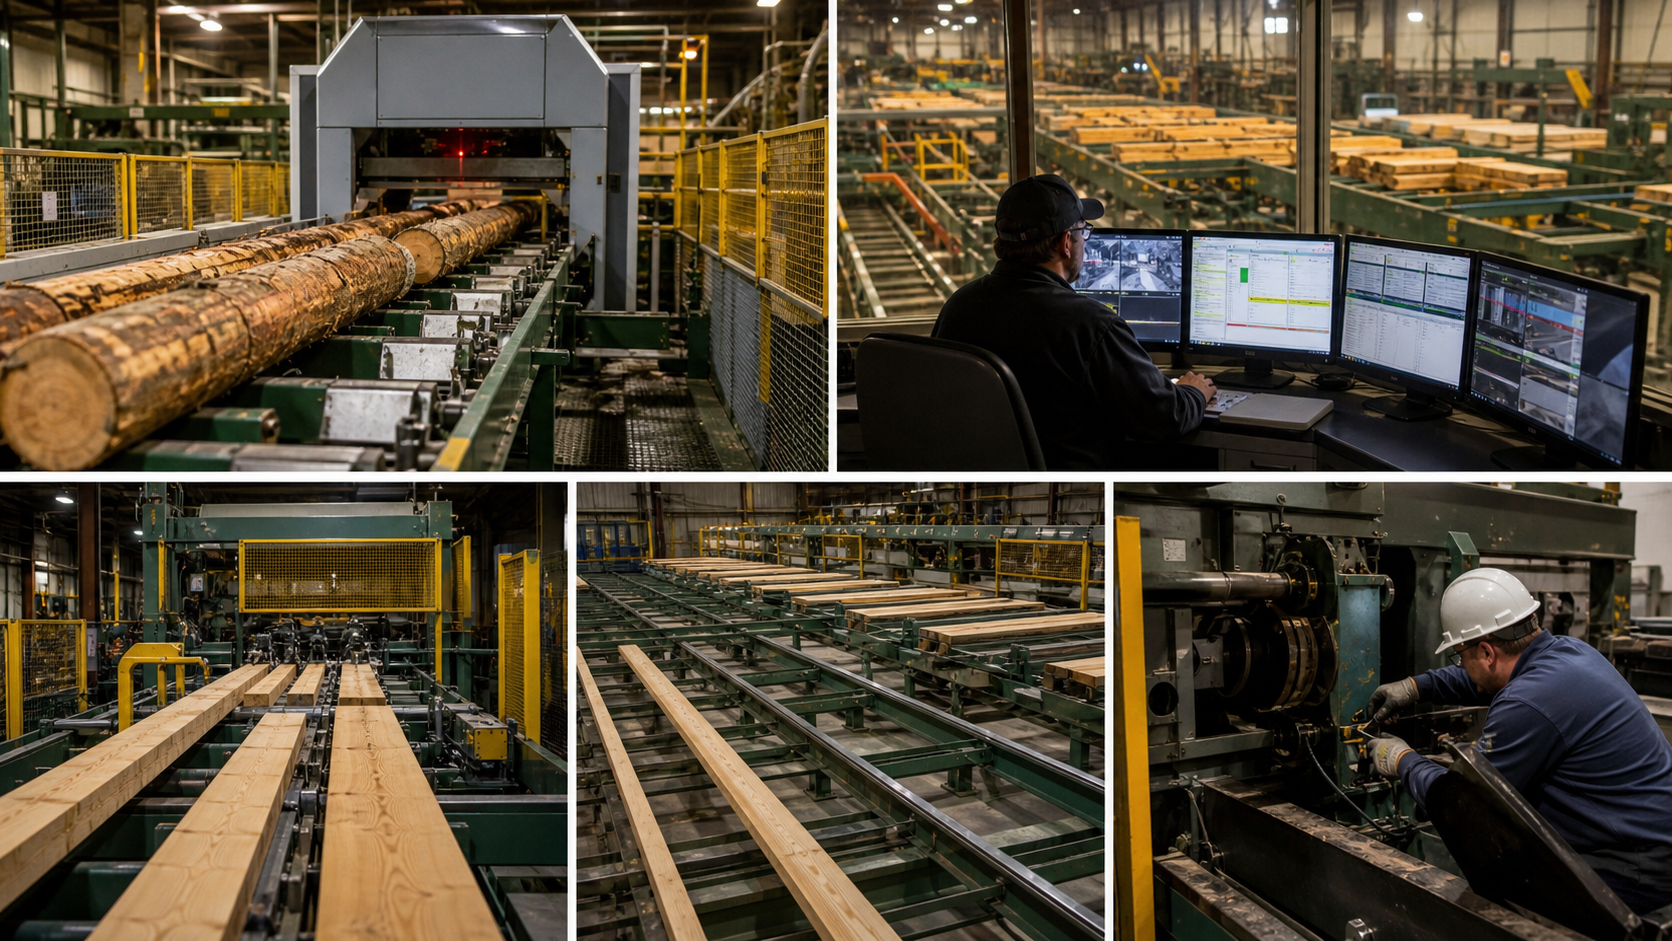
Кратко
- Основная задача Timber Automation — принятый поток пиломатериалов: принимать и перемещать брёвна неправильной формы, измерять их, принимать решения о раскряжёвке и распиловке, удерживать согласованное состояние управления между машинными центрами и сортировать доски, не теряя данных, которые делали каждое решение о распиле обоснованным.
- Коммерческий эффект зависит не столько от того, охватывают ли Baxley, LogPro и связанные с ними оптимизационные активы множество станочных участков, сколько от того, способен ли конкретный завод пережить время остановок, калибровочные работы, переобучение операторов, риск дефицита запчастей, защитные блокировки и риски передачи материала между участками, не потеряв ожидаемый выход продукции и экономию труда.
- Открытые источники подтверждают серьёзную позицию на рынке промышленного оборудования для обработки брёвен, раскряжёвки, кромкообрезных и торцовочных станков, сортировщиков, систем управления и смежных с оптимизаторами решений, но не доказывают универсального результата по бесперебойности, выходу продукции или окупаемости для любых пород, состава сырья, устаревших систем управления и культуры технического обслуживания.
Настоящая проверка — один принятый поток
Timber Automation следует оценивать как поставщика систем автоматизации лесопильных заводов, а не как универсальную робототехническую компанию и не как лесопромышленного производителя. Полезный вопрос узок и труден: способно ли её оборудование и системы управления сохранять состояние материала, когда древесина движется от склада брёвен в заводской поток, где каждое последующее решение зависит от предыдущего измерения? Лесопилка — не аккуратный сборочный конвейер.
Брёвна поступают со сбежистостью, кривизной, сучками, корой в разном состоянии, разных пород и разной влажности, с мёрзлыми поверхностями, повреждениями при обработке и неполными сведениями о внутренних дефектах. Затем доску или брус могут распилить, обрезать по кромке, заторцевать, сместить, отбраковать, вернуть в поток или отсортировать — и всё это время система управления пытается согласовать металлоконструкции, двигатели, ленты, сканеры, энкодеры, пилы, шиберы, операторов и устройства безопасности.
Именно поэтому одна лишь широта ассортимента — ненадёжное доказательство. Открыто заявленные продуктовые семейства Timber Automation охватывают лесной двор, обработку брёвен, раскряжёвочные установки, кромкообрезные станки, торцовочные станки, сортировщики, транспортировку материалов, управление технологическими процессами и смежные с оптимизацией функции.
На страницах Baxley Equipment перечислены поперечные и продольные системы кромкообрезных станков, торцовочные станки для лесопилки и строгального цеха, сортировщики, пакетировочные линии, оборудование для фрезерно-брусующей и криволинейной распиловки, сканирующие конвейеры, контрольные сканеры, оптимизаторы и системы управления процессом. Страницы LogPro описывают крановые системы, барабанные окорочные станки, поштучную подачу хлыстов и брёвен, раскряжёвочные установки, сканирующие конвейеры, защитное оборудование и программируемые логические контроллеры (ПЛК).
Приобретение компанией USNR в 2022 году также встроило компанию в более широкую платформу оборудования для деревообработки. Это важная граница: перед нами поставщик, ориентированный на механическую и управляющую поверхность производства пиломатериалов, а не на один манипулятор робота или программный слой склада.
Сложность в том, что заводы покупают не границы, а производственный результат. Руководитель завода хочет больше полезных пиломатериалов из того же сырья, стабильную производительность, меньше людей на опасных или малопроизводительных позициях, быстрое восстановление после затора, меньше переделок, меньше незапланированных остановок и более понятный путь к обслуживанию. Инженер завода хочет чертежи, управление, сигналы, логику безопасности, поддержку при пусконаладке и интерфейсы, которые соответствуют реальному предприятию, а не схеме из брошюры.
Руководитель службы обслуживания хочет доступ к подшипникам, приводам, датчикам, пильным модулям, цилиндрам, тормозам, энкодерам, процедурам калибровки и запчастям. Оператор хочет интерфейс, который делает следующее решение видимым и обратимым, когда линия ведёт себя не как на демонстрации. Ценность Timber Automation должна пройти все эти проверки одновременно.
Что Timber Automation автоматизирует на самом деле
Сильнейшее открытое свидетельство в пользу Timber Automation — не отдельный бенчмарк, а форма предложения. Baxley выросла из традиции лесопильного машиностроения, включавшей компьютеризированное оборудование и ранние системы оптимизации торцовки на лазерах. LogPro вышла из машиностроения для складов брёвен и лесных дворов. При создании Timber Automation в 2017 году в единого поставщика объединили Baxley Equipment, Price LogPro и строительно-интеграционное направление. Позже добавили VAB Solutions с технологиями для лесопильных линий и возможностями сортировки по качеству и оптимизации.
В 2022 году USNR приобрела Timber Automation, назвав её поставщиком оборудования для лесопилок и лесных дворов с более чем 250 сотрудниками и более чем 200 000 квадратных футов производственных площадей в составе более широкой группы. Эти факты важны потому, что принятая задача — не программная задача, парящая над заводом, а задача оборудования и управления, воплощённая в стали.
Сторона LogPro заметнее всего в начале потока. В её открытых материалах описаны краны для брёвен, защитное оборудование для расстроповки, обработка брёвен, барабанное окорение, V-образные сканирующие конвейеры, поштучная подача хлыстов и раскряжёвочные системы. Кран — не просто замена ручного труда: он меняет то, как древесину разгружают, хранят и дозируют в поток. Поштучный податчик — не просто конвейер: от него зависит, увидит ли следующая измерительная станция одно бревно или беспорядочное скопление. Сканирующий конвейер — не просто транспорт: это управляемая поверхность подачи для измерения.
Раскряжёвочная установка — не просто набор пил: именно здесь хлыст превращается в последовательность раскряжёванных брёвен или чураков, направляемых на разные пути создания ценности ниже по потоку. Каждая такая станция создаёт или разрушает полезное состояние.
Сторона Baxley заметнее всего внутри лесопильного и строгального цеха. На открытых страницах указаны кромкообрезные станки, торцовочные станки, пильные поставы для криволинейной распиловки, сортировщики, пакетировочные системы, контрольные сканеры и системы управления процессом. На поперечном или продольном кромкообрезном станке доску или откомлёвок нужно позиционировать, просканировать или иным образом оценить и распилить с учётом ширины, обзола, целевого сорта и последующей обработки. На торцовочном станке решения по длине должны учитывать дефекты, рыночные длины и ёмкость сортировщика.
В сортировщике доска должна быть распознана достаточно хорошо, чтобы попасть в нужный карман или пакетирующий поток. В контексте криволинейной или групповой распиловки механическая жёсткость, управление подающими вальцами, прижимные вальцы, пильные валы, направляющие, смазка и скорость важны не меньше любой оптимизационной цели.
Поэтому продуктовая граница гибридна. Timber Automation продаёт не только оптимизатор и не только сварные конвейеры. Её сильнейший аргумент — интеграция механического транспортирования, измерительных поверхностей, шкафов управления, логики ПЛК, управления двигателями, операторских станций, функций безопасности и опыта пусконаладки. Слабейшим аргументом было бы любое утверждение, что само наличие такого каталога автоматически повышает выход продукции. Выход — это результат обоснованного решения, принятого на основе достоверного измерения и выполненного доступным оборудованием в условиях, которые завод в состоянии поддерживать.
Состояние — скрытый продукт
Принятый поток пиломатериалов — это задача сохранения состояния. В начале потока у завода есть физическое бревно и экономический вопрос. Что это за сортимент? Чем он может стать? Какие дефекты или размеры важны? По какому пути его направить? Какой распил создаст наибольшую извлекаемую ценность при сегодняшнем рыночном ассортименте, настройках оборудования, потребностях в запасах и узких местах? После первого решения система должна помнить о сортименте достаточно, чтобы следующее решение было согласованным.
Эта память может быть буквальными данными в системе управления, обратной связью по положению от приводов, данными сканеров, контекстом, введённым оператором, скоростью линии, позицией в очереди, назначением кармана или просто управляемой геометрией подачи детали на следующую машину.
Именно здесь автоматизация лесопилки отличается от многих программных процессов. Состояние здесь частично цифровое, частично физическое. Неправильно положенная доска не ждёт вежливо повторной попытки. Бревно может перекатиться, перекоситься, подскочить, зависнуть в заторе, повернуться, потерять кору, расколоться, протащить за собой мусор, скрыть дефект или выйти из идеальной зоны подачи. Доска может прийти кривой, сдвоенной подачей, мокрой, покоробленной, внахлёст или вне допущений сканера. Сортировщик может стать узким местом. Пила может уйти из допуска или потребовать правки направляющих. Двигатель может выдать сбой.
Датчик может загрязниться. Гидравлическая или механическая регулировка может изменить поведение, не изменив допущений оптимизатора. Хорошая система управления должна быть спроектирована под этот несовершенный мир.
Открытое описание LogPro для V-образных сканирующих конвейеров иллюстрирует эту мысль. Компания описывает конструкции, создаваемые под конкретное применение и сырьевую базу, с вариантами тяжёлой цепи или скребковой ленты, защитными решениями у загрузочных туннелей и склизов, высокими боковыми стенками, приводами с энкодерами, увеличенными звёздочками или шкивами, натяжением с учётом износа и скоростями, зависящими от размера бревна и применения. Это не декоративные детали. Они подтверждают, что качество измерения зависит от управляемого движения.
Если конвейер не может стабильно подавать брёвна, сканер или оптимизатор ниже по потоку уже скомпрометированы. Если транспорт быстро изнашивается или создаёт заторы, ценность измерительного слоя съедается простоями.
Раскряжёвочная система ещё более показательна. LogPro описывает раскряжёвочные установки Gen III и Gen IV, электрическое позиционирование, дублированные измерения, защитные шиберы, уравновешенные пильные рычаги, тормоза, высокую скорость линии и стабильное позиционирование пилы. Компания также заявляет о производительности и снижении энергопотребления для отдельных поколений систем.
Эти заявления не стоит распространять на окупаемость для любого завода, но они обозначают инженерную точку напряжения: точность раскряжёвки и производительность зависят от позиционирования, управления приводами, работы пилы, поведения системы безопасности и возможности менять решения по торцовке без перестройки линии.
Внутри завода системы кромкообрезных и торцовочных станков Baxley поднимают тот же вопрос о состоянии. В состав продольной кромкообрезной системы входят такие компоненты, как оптимизатор продольного кромкообрезного станка, сканирующая лента, подающий стол, цепи загрузки, торцовочные пилы, устройства съёма на выходе, накопительные столы последовательности и растаскиватели. Поперечная кромкообрезная система включает возврат досок, пилы, системы верификации и элементы оптимизатора.
На странице групповой криволинейной распиловки перечислены тяжёлые станины, прижимные вальцы, двигатели с векторным управлением, частотные преобразователи, мощность пильных валов, направляющие системы и зависимость от смазки. Это те физические детали, которые определяют, превратится ли теоретическая траектория реза в воспроизводимый поток.
Качество измерений — не опция
Главный технический вопрос к Timber Automation — способна ли она сохранять состояние материала и координацию оборудования, когда взаимодействуют нерегулярные брёвна, решения о распиле и последующая сортировка. Первое условие — качество измерения. Открытые материалы более широкой литературы о лесопильных технологиях на этот счёт согласованы. Оптимизирующие системы используют сбор данных, лазерный или сканерный ввод и вычисления, чтобы определить лучшие поверхности первого пропила, варианты раскряжёвки, решения по кромке или торцовке.
Исследования по 3D-оптимизации распиловки брёвен показали, что моделирование и динамическое программирование могут повысить ценность пиломатериалов в условиях эксперимента. Исследования сортировки по качеству с помощью машинного зрения делят задачу на формирование изображения, распознавание дефектов, транспортирование материала, вычисления и управление. Это не доказывает конкретных результатов Timber Automation, но показывает, почему измерительная и транспортная поверхность поставщика центральна.
Плохое измерение — это не просто плохой отчёт. Оно может дать плохой рез. Если сканер не увидел кривизну, неверно прочитал поверхность с корой, увидел неправильную ориентацию, работает на устаревшей калибровке или получает деталь вне ожидаемой геометрии подачи, оптимизатор может рекомендовать рез, который выглядит математически разумным, а экономически ошибочен. Если склад брёвен или раскряжёвочная установка выше по потоку теряют идентичность между измеренной и физической деталью, машина ниже по потоку может действовать на основе неверного состояния.
Если контрольный сканер обнаруживает несоответствие после кромкообрезного станка, заводу всё равно нужен путь восстановления. Автоматизация ценна только тогда, когда такие исключения видимы, ограничены и обратимы.
Именно поэтому так важен переход под конкретный завод. Новая система может быть механически исправна и всё равно показывать низкий результат, если состав сырья, породы, длина хлыстов, распределение диаметров брёвен, рыночные длины, правила сортов, план работы сортировщика ниже по потоку или привычки операторов не совпадают с допущениями, заложенными при пусконаладке. На страницах LogPro неоднократно используется такая лексика, как «проектирование под заказчика», «конкретное применение» и «сырьевая база». Это не просто маркетинговое успокоение, а признание того, что универсального входного потока для лесопилки не существует.
Одна и та же концепция крана, сканирующего конвейера или раскряжёвочной установки несёт разный риск на заводе, перерабатывающем хлысты полной длины, короткомер, смешанные породы, мелкие брёвна, мёрзлые брёвна, балансы, дровяное сырьё, специальный пиловочник или кряжи для шпона.
Поэтому самая убедительная установка Timber Automation — не самая широкая, а та, где поставщик и завод договорились, какое состояние нужно сохранять, какое можно отбрасывать, как обрабатываются исключения, какие решения оптимизируются, какие остаются за операторами, как проверяется калибровка и что происходит при перезапуске линии после остановки. Если эти договорённости расплывчаты, завод может получить дорогое оборудование и низкий уровень доверия.
Решениям оптимизатора нужен экономический контекст
Оптимизаторы не оптимизируют абстрактно. Они оптимизируют против модели. В модель могут входить размеры, допущения о сортах, цены на продукцию, приоритеты раскроя, правила торцовки, ограничения по обзолу, ограничения сушильных камер или строгального цеха, заказы клиентов, наличие карманов и реальные скорости линии. Система может максимизировать одну цель, создавая проблемы в другой части завода. Повышенная производительность раскряжёвочной установки может перегрузить окорочный станок, кромкообрезной станок, торцовочный станок, сортировщик или штабелёр.
Решение о распиле, улучшающее теоретическую ценность, может усложнить последующую обработку. План работы сортировщика может выглядеть эффективным, пока один карман не заполнится и не вызовет каскадное замедление.
Для Timber Automation коммерческое обещание сильнее всего, когда система снижает трудозатраты и повышает выход продукции, не перекладывая издержки на обслуживание и не создавая заторов ниже по потоку. Открытые заявления LogPro о кранах сосредоточены на снижении расхода топлива, численности персонала, повреждений древесины и затрат на содержание склада. Заявления о раскряжёвочных установках касаются производительности по штукам, точности позиционирования, электрического привода и снижения энергопотребления по сравнению с предыдущими поколениями.
Продуктовые семейства Baxley указывают на решения кромкообрезных и торцовочных станков и сортировщиков, которые влияют на выход продукции и трудозатраты. Это правдоподобные драйверы ценности, но каждому нужна базовая линия конкретного завода.
Базовая линия должна включать текущее состояние ручных операций, возраст существующего оборудования, скорость пильной линии, историю простоев, структуру персонала, риски травматизма, выход по видам продукции, потери при торцовке, долю ошибок сортировки, среднюю ценность доски, стоимость сырья, энергопотребление, трудозатраты на обслуживание, доступность запчастей и стоимость плановой остановки. Без такой базовой линии «автоматизация» становится словом для капитальных расходов, а не методом улучшения. С базовой линией проект Timber Automation можно оценивать по тому, закрывает ли он определённый операционный разрыв.
Самая опасная ошибка — считать опубликованную производительность или функцию доказательством окупаемости. Раскряжёвочная установка с высокой штучной производительностью не создаёт ценности, если остальной завод не принимает её продукцию или если сырьевой поток редко позволяет такую скорость. Электропривод, снижающий энергопотребление по сравнению с предыдущим поколением, всё равно нужно взвешивать против капитальных затрат, монтажа, интеграции системы управления и квалификации обслуживающего персонала. Контрольный сканер улучшает управление, только если завод использует его данные для корректировки процесса.
Сортировщик снижает долю ручного труда, только если надёжны идентификация выше по потоку и логика пакетирования ниже по потоку.
Правильнее спрашивать не «Как быстро может работать машина?», а «Сколько качественной продукции вся линия способна устойчиво выдавать при фактическом целевом выходе завода, составе брёвен и структуре персонала — с учётом обслуживания, калибровок и перезапусков?»
Восстановление после остановок отличает оборудование от автоматизации
Поставщик автоматизации лесопилки зарабатывает доверие во время остановок. Нормальная работа важна, но именно восстановление после нештатных ситуаций определяет реальную стоимость владения. Вероятные сценарии отказов для такой системы легко представить, потому что они коренятся в самом потоке: плохое измерение бревна, расхождение оптимизатора, механический затор, дрейф калибровки сканера, сбой ПЛК, небезопасный перезапуск, узкое место ниже по потоку, задержка обслуживания и недовыполнение плана по выходу продукции. Это не экзотические отказы, а обычные производственные реалии.
Механические заторы особенно дороги, потому что материал тяжёлый, неправильной формы и иногда опасен. Застрявшее бревно, зависшая доска, двойная подача, отказавший сбрасыватель или заклинивший карман сортировщика создают и потерю времени, и зону риска для людей. Оборудование должно ясно показывать, где находится деталь, какая энергия осталась в системе, какие ограждения или шиберы открыты, какие приводы отключены и как освободить линию.
Правила OSHA (Управление по охране труда США) для лесопильных заводов и рекомендации по безопасности подчёркивают опасности при разгрузке брёвен, работе движущегося оборудования, штабелёров, блокировок, ограждений, проходов, неустойчивых штабелей и опасных зон машин. Акцент LogPro на рамах для расстроповки, защитных шиберах, уравновешенных пильных рычагах и тормозных системах соответствует этой среде. Тем не менее открытые описания функций не доказывают конкретный результат по безопасности на конкретном объекте.
Сбои ПЛК и отказы приводов создают другую нагрузку. Завод может десятилетиями поддерживать пильную линию в работе, добавляя новые сканеры, заменяя приводы, меняя ПЛК, обновляя HMI, сохраняя устаревшие двигатели и интегрируя сторонние системы. Открытые производственные примеры с лесопилок показывают, что устаревшие контроллеры движения можно заменить, сохранив существующие ПЛК, но такая работа — реальный инженерный проект, а не рядовая замена ПО. Для покупателя Timber Automation риск не в том, работает ли новая система в первый день.
Риск в том, сможет ли завод обслуживать её на седьмой год, находить совместимые компоненты, получать сервисную поддержку, понимать логику и не допустить, чтобы одно устаревшее устройство стало узким местом всей линии.
Логике перезапуска стоит уделить особое внимание. После остановки система может больше не знать точное состояние каждой детали, если она не была спроектирована так, чтобы восстанавливать это состояние. Бревно может находиться между сканерами. Доска — между точкой принятия решения и пилой. В кармане может лежать частичная последовательность. Пильный модуль мог уйти в безопасное положение. Если процесс перезапуска опирается на неформальные знания, а не на понятное управление, завод обменял ручной труд на уязвимость другого рода. Лучшая автоматизация не отменяет суждения оператора.
Она даёт оператору управляемый способ применять суждение, когда состояние машины запутано.
Настоящая покупка — это интеграция
Открытая история Timber Automation указывает на компанию, собранную из взаимодополняющих промышленных активов. Это сила, но она же объясняет, почему настоящая покупка — интеграция. Завод устанавливает не «Timber Automation» как единый объект. Он устанавливает фундаменты, металлоконструкции, конвейеры, приводы, сканеры, панели управления, шкафы, операторские станции, системы безопасности, параметры программного обеспечения, рецепты, сетевые связи, архивные теги данных, сигнализации и точки доступа для обслуживания. Меняются и рабочие процедуры операторов, электриков, механиков, персонала пилоточной мастерской, супервизоров и планировщиков.
Нагрузка по интеграции в проектах модернизации может быть выше, чем в проектах нового строительства. На действующих заводах есть ограничения по пространству, старые фундаменты, известные узкие места, недокументированные доработки, оборудование разных производителей, местные практики безопасности и финансовая необходимость ограничить время остановки. Новый кран или раскряжёвочная установка могут потребовать строительных работ, подвода электричества, переразметки системы управления и изменения потоков лесовозов. Продольный кромкообрезной станок может потребовать изменений подачи, перемещения операторов и последующей обработки.
Сортировщик или пакетировочная система могут заставить решать вопросы логики карманов, ассортимента и переделок. Модернизация управления процессом может вскрыть слабое место старого центра управления двигателями или сети.
Именно здесь ценна поддержка единого поставщика. LogPro заявляет, что проектирует, производит и обслуживает технологии управления, а механические решения со встроенными системами управления дают клиенту единую точку ответственности за поддержку. Это целостное ценностное предложение. Когда поставщик механики и поставщик систем управления разъединены, разбор неисправности может превратиться в спор о том, в чём проблема — в стали, датчиках, логике, настройках, приводах, операторах или материале. Объединённый поставщик может уменьшить эту неоднозначность, но он же повышает зависимость от себя.
Завод должен знать, какие части стандартные, какая логика документирована, какие настройки специфичны для завода, какая поддержка дистанционная, какая требует выезда специалиста и что произойдёт, если сервисные мощности загружены.
Обучение — часть интеграции, а не приложение к ней. Автоматизация меняет профиль квалификаций. Ручная бригада может уметь компенсировать колебания сырья на глаз и по привычке. Более автоматизированная линия требует, чтобы меньше людей контролировало больше состояния. Это может снизить трудозатраты и риски для людей, но повышает цену непонимания. Операторы должны знать, когда доверять оптимизатору, когда вмешиваться, как сбрасывать ошибки, как замечать дрейф калибровки, как обрабатывать некондиционный материал и как сообщать о повторяющихся отказах службе обслуживания.
Сервисным командам нужны чертежи, диагностический доступ, списки запчастей и достаточная видимость логики управления, чтобы не превращать каждую неисправность в вызов поставщика.
Довод о труде реален, но непрост
Автоматизацию лесопилки часто продают как ответ на дефицит рабочих рук и риски для безопасности. Это реальный довод. Работа на лесопилке включает опасное перемещение материалов, повторяющуюся сортировку, операции с машинным тактом, работу рядом с пилами, движущимися брёвнами, падающими пиломатериалами, пыль, шум и тяжёлую технику. Материалы OSHA (Управление по охране труда США) о лесопильных заводах подчёркивают, что оборудование и материал создают серьёзные опасности, а исследования травматизма в деревообработке давно считают машинный темп, обучение, блокировку и ограждения важными темами.
Перевести людей с высокорисковых операций и повторяющихся ручных решений — законная цель.
Но экономию труда легко переоценить. Автоматизация не убирает работу с завода — она перемещает её. Ручные операции могут превратиться в надзор, калибровку, поиск неисправностей, профилактическое обслуживание, анализ данных, планирование работы сортировщика и управление запчастями. Кран снижает число переездов погрузчика, но требует квалификации оператора, осмотров и обслуживания. Раскряжёвочная установка сокращает ручные решения о раскряжёвке, но требует доверия к измерениям и поддержания положения пилы. Оптимизатор снижает вариативность решений, но требует правил, цен, настройки и периодической валидации.
Сортировщик сокращает ручную укладку, но повышает стоимость ошибок идентификации и механических отказов.
Поэтому правильный довод о труде — не «меньше людей», а «другая работа при меньшем риске и большей ценности». Система Timber Automation коммерчески убедительна, когда она убирает людей с опасных или малопроизводительных позиций, позволяет опытным сотрудникам контролировать больше потока, даёт сервисным командам лучший доступ и повышает стабильность настолько, что численность персонала можно планировать, а не латать по ходу. Она слаба, когда создаёт небольшую группу перегруженных специалистов, которые оказываются единственными, кто может перезапустить линию.
Локальная поддержка важна, потому что лесопилки расположены не только на рынках с глубокой автоматизацией. Завод в лесном регионе может иметь сильных механиков, но слабую компетенцию в системах управления. Другой может иметь корпоративную инженерную команду и тонкую местную сервисную команду. Поставщик с присутствием в Арканзасе и Джорджии, а через собственника — с более широкой поддержкой USNR, может оказаться в лучшем положении, чем далёкий нишевый вендор, но заявления о поддержке всё равно надо проверять.
Покупатель должен спросить, кто отвечает на звонки по запчастям в нерабочее время, кто может выехать, как быстро можно доставить критичные запчасти, какие платформы управления поддерживаются и сможет ли завод сохранить достаточно компетенций на месте.
Экономика установки строится на предотвращённых потерях
Экономику систем Timber Automation стоит выстраивать вокруг предотвращённых потерь и возвращённой ценности, а не только валовой мощности. Очевидные выгоды — рост выхода продукции, производительность, снижение трудозатрат, снижение энергопотребления, меньшее повреждение древесины, меньше переделок, более безопасная работа и более стабильная сортировка. Очевидные издержки — капитальные затраты, проектирование, строительные работы, электрика, время остановки, пусконаладка, обучение, обслуживание, запчасти, сервисные контракты, труд на калибровку, потери производства при выходе на режим и риск того, что настоящее узкое место находится где-то ещё.
Стоимость сырья делает расчёт более точным. Если брёвна дорогие или неоднородные, ценность лучших измерений и решений о распиле растёт. Если завод перерабатывает сырьё с низкой маржой, допустимость простоев уменьшается. Работы USDA (Министерства сельского хозяйства США) по сортировке и раскряжёвке брёвен описывают, как сортировка, раскряжёвка и распределение помогают направлять брёвна на более ценные направления использования и сокращать затраты на обработку. Этот принцип поддерживает логику лучшей автоматизации склада брёвен и раскряжёвочной установки, но не гарантирует, что установка любого конкретного поставщика даст положительную отдачу.
Заводу всё равно нужно соединить состав брёвен, рыночный спрос и возможности оборудования.
Первый экономический риск — перекуп. Завод может купить систему повышенной мощности, когда ограничивающий фактор — сушка, строгание, ёмкость сортировщика, персонал, поставка брёвен или структура продаж ниже по потоку. В этом случае новое оборудование может работать ниже своего расчётного диапазона и всё равно требовать полного обслуживания. Второй риск — неполная интеграция. Завод может купить сильный машинный центр, но не модернизировать управление, логику безопасности или последующие операции, необходимые для получения выгоды. Третий риск — окупаемость по оптимистичному сценарию.
Если бизнес-кейс предполагает идеальную бесперебойность, идеальную калибровку, постоянную экономию труда и отсутствие потерь при выходе на режим, он, скорее всего, хрупок.
Коммерческий вопрос в том, превышают ли выгоды по выходу продукции, производительности и труду капитальные затраты, время остановки, интеграцию, обучение операторов, обслуживание и риск дефицита запчастей. На правильном заводе ответ может быть «да», но открытые данные не поддерживают всеобщее «да». Наиболее убедительное преимущество Timber Automation — способность охватить достаточно большую часть пути материала, чтобы снизить риски на стыках. Коммерческая сложность в том, что охват большой части пути материала делает проекты крупнее, более привязанными к конкретному заводу и более зависимыми от исполнения.
Границы продукта и заявленных результатов
Открытые свидетельства клиентов нужно читать внимательно. На сайте LogPro есть отзывы клиентов, в том числе заявление владельца Mt. Hood Forest Products о том, что ожидания по выходу продукции и рентабельности были превзойдены. Это полезно как сигнал, что по крайней мере часть клиентов увидела реальную ценность, но это не контролируемый бенчмарк, и из него нельзя делать общий показатель выхода продукции.
В сообщении Blue Sage о выходе из проекта Timber Automation описана как поставщик для крупных клиентов и независимых лесопилок с оборудованием и системами управления, изготовленными по индивидуальному проекту и нацеленными на максимальный выход продукции и снижение трудозатрат. И снова: это говорит о позиционировании на рынке, а не о замеренном результате по всей совокупности установок.
Релиз о приобретении USNR — тоже маркер границы. USNR особо выделила линию оборудования для склада брёвен LogPro, оптимизацию, кромкообрезные станки и оборудование для обработки пиломатериалов Baxley, а также решения VAB по оптимизации и сортировке по качеству. Это подтверждает, что покупатель увидел взаимодополняющую ценность оборудования и технологий, но не означает, что все продукты внутренне унифицированы, одинаково актуальны или взаимозаменяемы после сделки.
Заводу стоит рассматривать объединённый портфель как возможность более широкой поддержки и интеграции, продолжая спрашивать, какое конкретно поколение продуктов, какая платформа управления и какой канал сервиса предлагаются.
Измерение VAB важно, потому что сортировка по качеству и оптимизация — область, где легко делать завышенные заявления. Машинное зрение может быть мощным, но распознавание дефектов, состояние поверхности, различия пород и правила сортов сложны. Более ранние исследования автоматической сортировки лиственных пиломатериалов по качеству явно разделяют систему технического зрения, идентификацию дефектов, программу сортировки, транспортировку материала и управление. Это разделение остаётся полезным. Оптимизатор сортировки — это не просто камеры.
Это освещение, подача, обработка изображений, логика дефектов, правила сортов, контекст датчиков влажности или иных, контроль оператора, считывание меток, логика торцовки и обратная связь с линией. История владения Timber Automation даёт ей опыт в этой технологической категории, но открытые данные не подтверждают каждое заявление о сортировке, которое покупатель мог бы захотеть услышать.
Продуктовая граница должна также отделять автоматизацию лесопилки от лесозаготовительных операций. Timber Automation не оценивается как подрядчик по лесозаготовке, владелец лесных угодий, производитель древесины или маркетмейкер цен на пиломатериалы. Она может влиять на то, как брёвна и доски обрабатываются после прибытия на завод, но не может убрать волатильность рынка сырья, различия пород, ограничения логистики или изменения спроса клиентов. Эта граница важна, потому что многие разочарования в автоматизации начинаются, когда завод ожидает, что поставщик машин решит проблему закупок или рынка.
Реалистичные альтернативы
Альтернативы Timber Automation не ограничиваются другим поставщиком полной линейки оборудования для лесопилок. Завод может выбрать более широкий собственный портфель USNR после поглощения, других производителей деревообрабатывающего оборудования, специалистов по сканированию и оптимизации, местных интеграторов систем управления, собственную инженерию, восстановление подержанного оборудования, поэтапную модернизацию, ручную дисциплину процесса или точечную замену одной машины.
В некоторых случаях замена — не машина конкурента, а более качественная программа обслуживания, перенастройка сортировщика, пересмотр правил торцовки, улучшение закупки брёвен или обучение.
Специализированные альтернативы привлекательны, когда у завода одно чёткое узкое место. Если проблема — отказ устаревшего контроллера движения, интегратор и поставщик приводов могут решить её быстрее, чем крупная замена оборудования. Если проблема — калибровка сканера или точность сортировки, правильным выбором может стать профильный вендор сканеров или оптимизаторов. Если проблема — безопасность на складе брёвен, может хватить рамы для расстроповки или модернизации крана. Если проблема — заторы в сортировщике ниже по потоку, ускорение раскряжёвочной установки может сделать заводу только хуже.
Широта Timber Automation наиболее ценна, когда проблема пересекает границы машин.
Собственная инженерия тоже может быть альтернативой, особенно в крупных лесопромышленных группах с опытными командами по системам управления. Такие операторы могут закупать компоненты и сами заниматься интеграцией, сохраняя внутренние компетенции и снижая зависимость от вендора. Риск в том, что внутренние команды недооценивают конструкцию механики, соблюдение требований безопасности, нагрузку по пусконаладке или долгосрочную поддержку. Небольшие независимые лесопилки чаще предпочтут готовый пакет поставщика, потому что не могут нести эту инженерную нагрузку в одиночку. Правильный выбор зависит от реальной технической глубины завода.
Подержанное оборудование и восстановление — ещё один реалистичный вариант. Многие заводы продолжают эксплуатировать старые машины, потому что фундаменты, персонал и знание запчастей уже есть. Восстановление может быть экономически выгоднее, когда текущая линия понятна, а узкое место конкретно. Но восстановление может сохранить структурные ограничения: плохую подачу на сканеры, слабую архитектуру безопасности, ограниченную видимость данных, устаревшее управление или проблемы доступа для обслуживания. Timber Automation должна побеждать не только новых конкурентов, но и инерцию знакомого оборудования.
Чего должен требовать покупатель
Дисциплинированный покупатель должен заставить Timber Automation доказать поток, прежде чем одобрять расходы. Первое требование — карта состояния материала. Для каждой критической точки линии: что система знает о бревне, брусе или доске? Как создаётся это знание? Как оно синхронизируется с физической деталью? Что произойдёт, если деталь задержат, отбракуют, удалят вручную, вернут в поток или подадут неправильно? Какие решения автоматические, какие подтверждаются оператором, а какие игнорируются, когда система находится в режиме восстановления?
Второе требование — модель узких мест и исключений. Какая скорость линии ожидается при фактическом составе сырья завода? Что происходит с брёвнами большего и меньшего размера, кривизной, двойной подачей, проблемами с корой, мёрзлым материалом, сломанными досками, заполненными карманами, заменами направляющих пилы, чисткой датчиков, сбоями ПЛК и аварийными остановами? Сколько времени должны занимать обычные процедуры восстановления? Какие неисправности завод может устранять без вендора? Какие требуют удалённой или выездной поддержки? Какие запчасти нужно держать на месте?
Третье требование — план доказательств. До установки завод должен определить базовые значения выхода продукции, потерь при торцовке, простоев, трудозатрат, рисков травматизма, энергопотребления, доли ошибок сортировки и часов обслуживания. После установки он должен измерять те же показатели достаточно долго, чтобы в выборку попали обычные неудачные дни. Это единственный честный способ отделить реальную ценность автоматизации от новизны, сезонности и колебаний сырья. Открытые заявления не заменяют доказательств на уровне завода.
Четвёртое требование — путь выхода и модернизации. Какие платформы управления используются? Документированы ли программы? Полны ли чертежи? Являются ли критичные датчики и приводы стандартными деталями? Есть ли у завода доступ к сигнализациям и историческим данным? Что произойдёт, когда сканер, контроллер, привод или HMI достигнут конца жизненного цикла? Как система интегрируется с будущими изменениями завода? Более крупная структура собственности Timber Automation может помочь с поддержкой, но покупателям не стоит считать размер заменой документации.
Вывод
Убедительный довод Timber Automation в том, что автоматизация лесопилки — это воплощённая в оборудовании задача управления, и у компании есть реальные активы по всему воплощённому потоку. Свидетельства LogPro по складу брёвен, кранам, окорке, сканирующим конвейерам, раскряжёвке и управлению на ПЛК относятся к первой половине пути материала. Свидетельства Baxley по кромкообрезным и торцовочным станкам, сортировщикам, криволинейной распиловке, верификации и управлению процессом относятся к стороне лесопилки и строгального цеха. Контекст VAB и USNR добавляет оптимизацию и более широкую платформенную значимость.
Это серьёзная позиция в автоматизации деревообработки Северной Америки.
Оговорка не менее важна. Открытые данные подтверждают возможности и актуальность продуктов, но не универсальный вывод об эффективности. Ценность Timber Automation решается в точках передачи: бревно → сканер, сканер → оптимизатор, оптимизатор → пила, пила → последующая обработка, торцовочный станок → сортировщик, сортировщик → пакет, оператор → обслуживание, инженер завода → поставщик. Если эти переходы сохраняют состояние, вскрывают исключения и остаются обслуживаемыми, компания может оправдать капитальные затраты повышением выхода, производительности, безопасности и отдачи от труда.
Если эти переходы расплывчаты, завод может просто купить более сложный способ остановиться.
Поэтому лучший вывод — условный. Timber Automation — сильный кандидат, когда заводу нужны согласованные оборудование и системы управления на всём принятом потоке пиломатериалов, у него есть дисциплина обслуживания, чтобы владеть системой после пусконаладки, и он может доказать окупаемость на основе измеренной базовой линии. Это более слабое соответствие, когда покупатель хочет универсального лекарства автоматизацией, не имеет поддержки по системам управления, не может вынести риск остановки или не определил, где настоящее узкое место — измерение, транспортировка, мощность пил, сортировка, труд, обслуживание или сырьё.
На лесопилках автоматизация побеждает не потому, что выглядит завершённой. Она побеждает, потому что каждый неровный сортимент древесины остаётся известным, управляемым и восстанавливаемым достаточно долго, чтобы стать правильным продуктом.